Что такое магнитопорошковая дефектоскопия и какие дефекты выявляет этот метод?
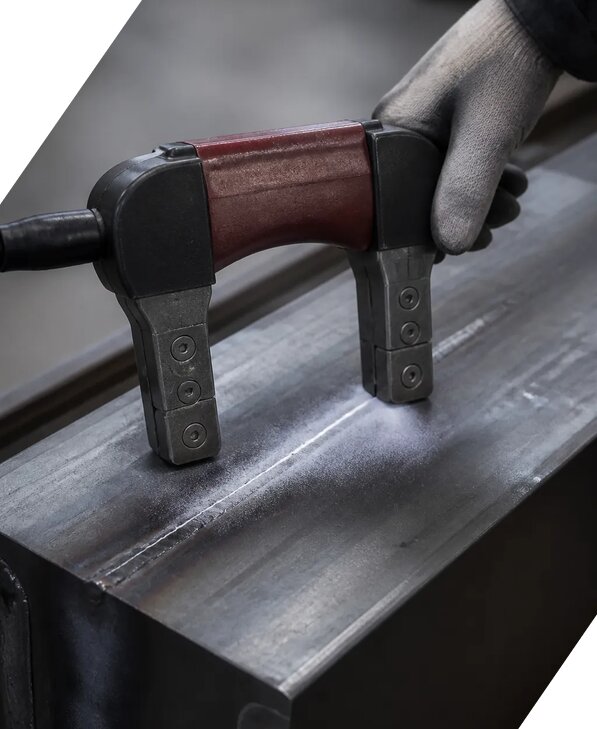
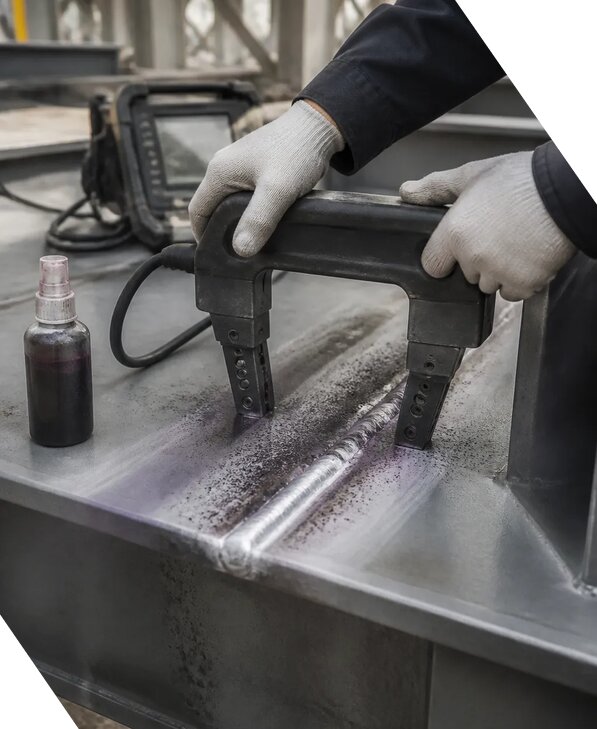
Магнитопорошковая дефектоскопия представляет собой неразрушающий метод контроля, предназначенный для обнаружения поверхностных и подповерхностных несплошностей в деталях и конструкциях, изготовленных из ферромагнитных металлов и сплавов. Принцип работы основан на намагничивании контролируемого участка и нанесении магнитного порошка или суспензии. В месте расположения трещины металла, непровара, поры сварного шва, шлакового включения либо другой неоднородности магнитное поле изменяется, формируя локальное рассеяние. Частицы порошка концентрируются над зоной дефекта и образуют хорошо различимый индикаторный рисунок.
Метод позволяет выявлять поверхностные дефекты, открытые на поверхность, а также отдельные внутренние дефекты, расположенные на небольшой глубине под поверхностью. При этом глубина обнаружения зависит от материала, геометрии изделия, направления намагничивания, размеров несплошности и выбранной технологии контроля. Магнитопорошковая проверка применяется для контроля сварных соединений, литых и кованых деталей, элементов трубопроводов, резервуаров, подъемных сооружений, металлоконструкций, валов, осей, зубчатых колес и других ответственных изделий.
В ходе работ специалисты последовательно выполняют подготовку поверхности, визуальный контроль, настройку дефектоскопа, намагничивание, нанесение индикаторного состава, оценку индикаций и размагничивание при необходимости. Контролируется не только наличие подозрительных участков, но и их расположение, протяженность, ориентация и соответствие установленным критериям приемки. Результаты фиксируются в протоколе результатов и используются для подготовки заключения дефектоскопии. В Урюпинске работы проводятся с учетом требований нормативной документации, технического задания и утвержденной методики проведения контроля. Стоимость услуги начинается от 1545 руб/м² и определяется площадью, количеством объектов, доступностью поверхности и необходимой чувствительностью контроля.
Можно ли с помощью магнитопорошкового контроля обнаружить внутренние дефекты металлических изделий?
Магнитопорошковая дефектоскопия предназначена прежде всего для выявления поверхностных дефектов и несплошностей, расположенных в приповерхностном слое ферромагнитного материала. Поэтому метод способен обнаруживать не только видимые трещины металла, но и внутренние дефекты, которые не выходят непосредственно на поверхность, если они находятся на небольшой глубине и создают достаточное рассеяние магнитного поля. К таким нарушениям могут относиться непровары, отдельные поры сварного шва, шлаковые включения, волосовины, закаты, расслоения и другие неоднородности, сформировавшиеся при изготовлении или эксплуатации изделия.
Глубина и достоверность выявления зависят от множества факторов. Важное значение имеют магнитные свойства металла, форма и размеры детали, состояние поверхности, направление дефекта относительно магнитного поля, сила намагничивания и тип применяемого индикаторного материала. Дефект, ориентированный поперек силовых линий, обычно выявляется лучше, чем несплошность, расположенная вдоль них. Именно поэтому для повышения вероятности обнаружения контроль часто выполняют в двух взаимно перпендикулярных направлениях. При сложной геометрии могут применяться комбинированные схемы намагничивания и локальные участки контроля.
Перед началом работ проводится оценка поверхности и определяется зона контроля. Загрязнения, окалина, ржавчина, масло, краска и неровности могут снизить чувствительность контроля или создать ложные индикации. Специалисты подбирают измерительное оборудование, проверяют его исправность, используют контрольный образец и оценивают стабильность магнитного поля. Амплитуда сигнала и характер скопления порошка анализируются с учетом требований нормативной документации. Если требуется определить глубинные дефекты, не относящиеся к приповерхностным, магнитопорошковую проверку дополняют ультразвуковым, радиографическим или другим методом. Такой комплексный подход позволяет получить объективные результаты измерений и подготовить техническое заключение о соответствии требованиям.
Как проводится магнитопорошковая дефектоскопия сварных соединений и металлоконструкций?
Магнитопорошковый контроль сварных соединений и металлоконструкций выполняется поэтапно, чтобы обеспечить стабильную чувствительность и исключить пропуск опасных несплошностей. Сначала специалисты изучают техническое задание, чертежи, сведения об объекте и требования нормативной документации. Уточняются марка металла, тип сварного соединения, доступность участков, предполагаемые направления дефектов, объем контроля и критерии приемки. Метод применяется только к ферромагнитным материалам, поэтому до начала работ подтверждается пригодность объекта для магнитного контроля.
Затем поверхность очищается от загрязнений, масла, рыхлой ржавчины, окалины и отслаивающихся покрытий. При необходимости выполняется локальная подготовка зоны контроля без повреждения изделия. Проводится визуальный контроль сварного шва, основного металла и прилегающей зоны. После этого выполняется настройка дефектоскопа с применением контрольного образца. Проверяется работоспособность электромагнита или другого источника поля, равномерность намагничивания, состояние кабелей, правильность выбранного режима и достаточность чувствительности контроля.
На подготовленный участок наносится магнитная суспензия или сухой порошок. При прохождении магнитного поля частицы концентрируются в местах рассеяния и формируют индикации. Специалист оценивает их форму, четкость, протяженность и ориентацию, определяет координаты дефекта относительно осей изделия, сварного шва или заранее выбранных ориентиров. При необходимости один и тот же участок проверяется повторно при другом направлении поля. Это особенно важно для выявления продольных и поперечных трещин, непроваров, пор сварного шва и шлаковых включений.
После завершения контроля избыточный индикаторный состав удаляется, а объект при необходимости размагничивается. Все выявленные индикации классифицируются и сопоставляются с критериями приемки. В протоколе результатов указываются объект, участок, примененное испытательное оборудование, условия выполнения, результаты измерений, обнаруженные дефекты и вывод специалиста. По итогам оформляется заключение дефектоскопии или техническое заключение. Работы могут выполняться лабораторией ЭкспертизаРоссия с учетом требований к лабораторному контролю, инструментальным измерениям и документальному подтверждению соответствия требованиям.
Какая подготовка требуется перед проведением магнитопорошковой дефектоскопии?
Подготовка объекта напрямую влияет на достоверность магнитопорошкового контроля, поэтому до начала дефектоскопии необходимо обеспечить доступ к поверхности и возможность полного нанесения индикаторного состава. Контролируемая зона очищается от масла, смазки, грязи, влаги, рыхлой коррозии, окалины, сварочных брызг и отслаивающихся покрытий. Плотные лакокрасочные покрытия также могут снижать чувствительность, особенно при поиске мелких трещин металла, поэтому допустимость контроля через покрытие оценивается отдельно с учетом его толщины и требований методики проведения. Если покрытие мешает обнаружению несплошностей, заказчику может потребоваться локальное удаление защитного слоя с последующим восстановлением.
До выезда или начала работ желательно предоставить техническое задание, рабочие чертежи, сведения о материале, данные о предыдущих обследованиях, информацию о ремонтах и сварочных работах, а также критерии приемки. Для обследования протяженных конструкций заранее определяются границы и маркировка участков. Должна быть обеспечена безопасная остановка оборудования, отключение механизмов, снятие давления и температуры до допустимого уровня, если контроль выполняется на технологическом объекте. Рабочее место освобождается от посторонних предметов, обеспечивается освещение, вентиляция и возможность безопасного перемещения специалистов.
Специалисты проверяют пригодность поверхности для визуального контроля и уточняют, относится ли материал к ферромагнитным. Для работы подбираются измерительное оборудование, дефектоскоп, магнитные полюса, катушки, контактные устройства, порошок или суспензия. Перед контролем выполняется настройка дефектоскопа по контрольному образцу, проверяется чувствительность контроля, стабильность поля и корректность индикации. При необходимости применяются натурные измерения параметров объекта, фиксируются температура, состояние поверхности и особенности доступа.
По завершении подготовки согласовывается порядок нанесения индикатора, направления намагничивания, повторной проверки и оформления документов. Если поверхность невозможно очистить или участок недоступен, это отражается в техническом заключении как ограничение метода. Для предварительного обсуждения параметров объекта можно отправить запрос КП Ивану Вячеславовичу. Компания работает Пн-Пт 09-18 Сб-Вс вых., а при заказе услуги под ключ скидка от 15 процентов.
Какие документы оформляются по результатам магнитопорошковой дефектоскопии?
По результатам магнитопорошковой дефектоскопии оформляется комплект документов, подтверждающий объем и условия проведенного контроля, примененную технологию и фактическое состояние обследованных участков. Основным документом обычно является протокол результатов. В нем указываются наименование и адрес объекта, сведения о заказчике, идентификационные данные изделия или конструкции, объем проверки, границы зоны контроля, дата выполнения, марка материала, тип соединения и примененная методика проведения. Также фиксируются сведения об использованном дефектоскопе, источнике намагничивания, индикаторном порошке или суспензии, контрольном образце и результатах проверки работоспособности оборудования.
В документе отражаются условия проведения контроля, состояние поверхности, доступность участков, направление магнитного поля, параметры режима, способ нанесения индикатора и необходимость размагничивания. При обнаружении индикаций указываются координаты дефекта, его расположение относительно сварного шва или конструктивного элемента, ориентировочная протяженность, направление, форма и характер. В зависимости от требований проекта могут прилагаться схемы, фотографии, ведомости дефектов и маркировка мест, требующих ремонта или дополнительного обследования.
На основании собранных данных составляется заключение дефектоскопии. В нем указывается, выявлены ли поверхностные дефекты, подповерхностные несплошности, трещины металла, непровары, поры сварного шва, шлаковые включения или другие признаки нарушения сплошности. Итоговый вывод формируется не по одному визуальному признаку, а путем сопоставления результатов с нормативной документацией, проектными требованиями и установленными критериями приемки. Если магнитопорошковая проверка не позволяет достоверно определить глубину или внутреннее развитие дефекта, это обязательно отражается в документах с рекомендацией применить дополнительный метод контроля.
Техническое заключение может включать оценку соответствия требованиям, перечень обнаруженных нарушений, рекомендации по ремонту, повторному контролю и дальнейшей эксплуатации. Документы подписываются ответственными специалистами и оформляются лабораторией, имеющей необходимые компетенции и оснащение. В сентябре компания выполняет обследования с учетом требований к качеству оформления, прослеживаемости результатов измерений и использованию поверенного оборудования. Компания работает с 2013 года, а с 2013 года по 2026 выполнено более 2572 заказов. Для оперативного уточнения вопросов используется телефон +7 931 105-63-33.